Soluções e Benefícios de Membranas Ventiladas à Prova d'Água

membrana impermeável para ventilação

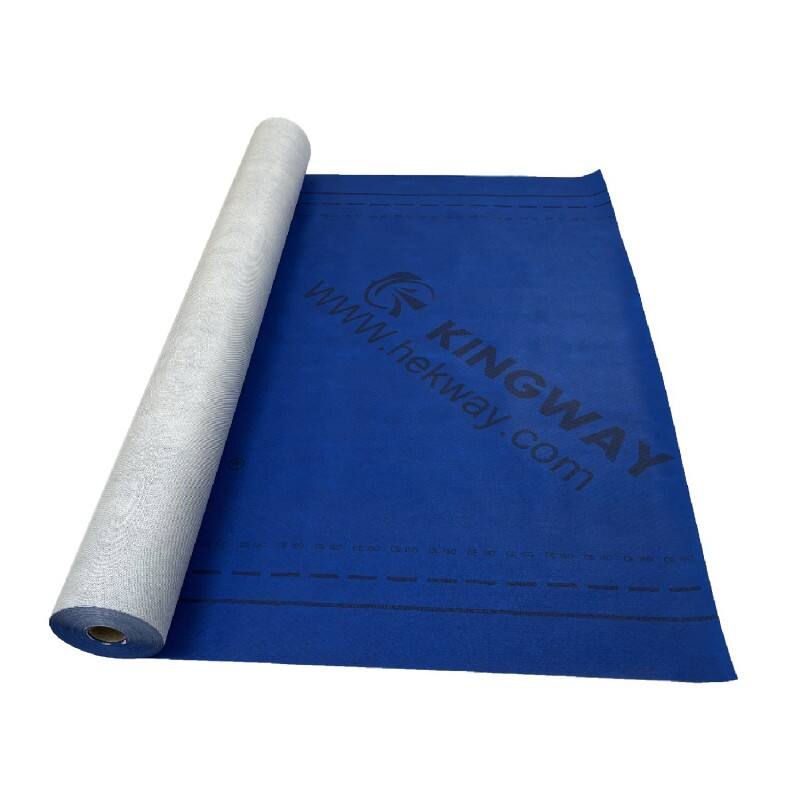
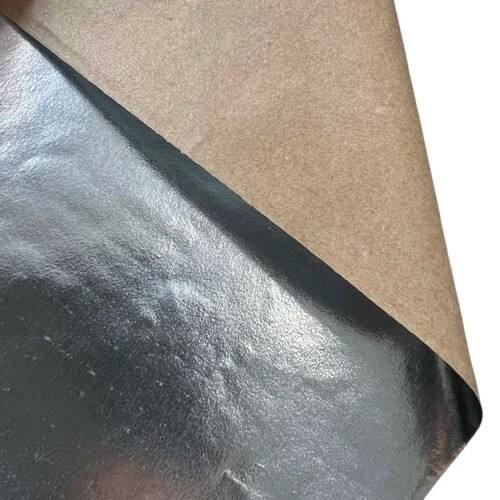
Uma membrana ventilada impermeável é um componente avançado de proteção projetado para manter o equilíbrio de pressão, ao mesmo tempo em que impede a entrada de água, poeira e contaminantes em invólucros sensíveis. Esse material inovador combina respirabilidade com proteção total contra líquidos, tornando-o essencial para dispositivos eletrônicos, sistemas automotivos, equipamentos para ambientes externos e aplicações industriais. A membrana ventilada impermeável opera por meio de uma estrutura microporosa que permite a passagem livre de ar e gases, bloqueando simultaneamente moléculas de água e partículas. Essa funcionalidade dupla evita o acúmulo de condensação, reduz diferenças de pressão e prolonga a vida útil do produto. A tecnologia moderna de membranas ventiladas impermeáveis utiliza politetrafluoroetileno expandido ou outros polímeros de alto desempenho projetados com tamanhos de poro precisos, normalmente variando entre 0,1 e 10 mícrons. Essas membranas alcançam classificações IP67 ou IP68, garantindo desempenho confiável em ambientes agressivos. As aplicações abrangem diversos setores, incluindo eletrônicos de consumo, equipamentos de telecomunicações, sensores automotivos, dispositivos médicos e luminárias para ambientes externos. A membrana ventilada impermeável previne danos causados pela umidade, ao mesmo tempo em que permite que os invólucros 'respirem', eliminando falhas de vedação relacionadas à pressão e problemas de atenuação acústica. As opções de instalação incluem ventilações com adesivo, tampões rosqueáveis e designs de encaixe rápido que se integram perfeitamente às carcaças dos produtos. Ao incorporar uma membrana ventilada impermeável nos projetos de produtos, os fabricantes aumentam a confiabilidade, reduzem reclamações sob garantia e atendem a rigorosos padrões de proteção ambiental. Esse componente crítico tornou-se indispensável para qualquer dispositivo exposto a flutuações de temperatura, umidade ou condições externas, nas quais a entrada de umidade poderia comprometer seu funcionamento.
Lançamentos de Novos Produtos

A implementação de uma membrana ventilada à prova d'água proporciona benefícios operacionais significativos que impactam diretamente o desempenho do produto e a satisfação do cliente. Primeiro, essas membranas eliminam falhas relacionadas à umidade ao bloquear a água líquida, ao mesmo tempo em que permitem a transmissão de vapor, prevenindo a condensação que corrói componentes eletrônicos e degrada partes internas. Essa proteção se traduz em menos falhas em campo e menores custos com garantia para os fabricantes. Segundo, a capacidade de equalização de pressão da membrana ventilada à prova d'água evita danos às vedações causados pela expansão e contração térmicas, mudanças de altitude ou ciclos térmicos. Quando a pressão interna aumenta sem ventilação adequada, as vedações podem romper-se ou as carcaças podem trincar, mas as membranas ventiladas mantêm o equilíbrio de forma segura. Terceiro, o desempenho acústico permanece inalterado, pois a membrana ventilada à prova d'água permite a passagem das ondas sonoras — fator crucial para dispositivos com alto-falantes, microfones ou sistemas de alarme que exigem transmissão de áudio clara. Quarto, a simplicidade de instalação reduz o tempo e os custos de montagem, já que a maioria dos produtos com membranas ventiladas à prova d'água apresenta opções de fixação intuitivas, sem necessidade de ferramentas especiais ou conhecimento técnico avançado. Quinto, a durabilidade a longo prazo garante desempenho consistente ao longo do ciclo de vida do produto, com membranas de alta qualidade mantendo suas propriedades após milhares de ciclos de pressão e exposição a produtos químicos, radiação UV e extremos de temperatura. Sexto, o atendimento aos padrões internacionais de proteção torna-se viável, permitindo que os produtos cumpram as classificações IP exigidas para diversos mercados e aplicações. Por fim, a flexibilidade de projeto permite que engenheiros escolham entre diversos tamanhos, formatos e configurações de fixação, garantindo que a membrana ventilada à prova d'água se integre perfeitamente às arquiteturas existentes dos produtos, sem exigir reformulações importantes. Essas vantagens combinadas tornam a tecnologia de membranas ventiladas à prova d'água uma solução economicamente eficaz que melhora a confiabilidade do produto, ao mesmo tempo em que simplifica os processos de fabricação.

Dicas e Truques

Recebendo clientes importantes da Europa.

08

Jan

Recebendo clientes importantes da Europa.

VER MAIS
Um Momento Acolhedor para os Novos Membros da Kingway

04

Jan

Um Momento Acolhedor para os Novos Membros da Kingway

VER MAIS
De Alugar Espaço Fabril a Tornar-se Referência Setorial: A Jornada de Dezesseis Anos da Kingway Rumo à Excelência.

04

Jan

De Alugar Espaço Fabril a Tornar-se Referência Setorial: A Jornada de Dezesseis Anos da Kingway Rumo à Excelência.

VER MAIS

Obtenha um Orçamento Gratuito

Nosso representante entrará em contato com você em breve.
Email
Nome
Nome da empresa
Mensagem
0/1000

membrana impermeável para ventilação

Proteção Superior contra Umidade com Fluxo Contínuo de Ar

Proteção Superior contra Umidade com Fluxo Contínuo de Ar

A membrana de ventilação à prova d'água oferece proteção excepcional contra a entrada de água, ao mesmo tempo que mantém um fluxo de ar irrestrito — um equilíbrio crítico para sistemas eletrônicos e mecânicos modernos. A estrutura microporosa da membrana apresenta bilhões de minúsculos poros por polegada quadrada, cada um dimensionado com precisão para bloquear gotículas de água e contaminantes, permitindo, contudo, a passagem livre de moléculas de ar e vapor d'água. Essa arquitetura sofisticada impede a penetração de água líquida mesmo sob pressão, alcançando classificações de proteção contra água até o nível IP68, o que significa proteção total contra imersão contínua. Simultaneamente, sua natureza respirável evita o acúmulo de pressão interna causado pela expansão e contração do ar dentro de invólucros selados, decorrentes de variações de temperatura. Sem uma ventilação adequada, essa diferença de pressão pode comprometer juntas, rachar carcaças ou criar vias para a entrada de umidade. A membrana de ventilação à prova d'água resolve esse desafio de forma elegante, equalizando as diferenças de pressão em segundos, ao mesmo tempo que mantém proteção completa contra líquidos. Essa funcionalidade dupla prolonga significativamente a vida útil dos produtos, especialmente dispositivos utilizados ao ar livre, em ambientes úmidos ou submetidos a variações de temperatura. Os fabricantes beneficiam-se de taxas reduzidas de falhas, menores reclamações de garantia e reputação aprimorada dos produtos, enquanto os usuários finais desfrutam de desempenho confiável, independentemente das condições ambientais.
Resistência Química e Durabilidade para Aplicações Exigentes

Resistência Química e Durabilidade para Aplicações Exigentes

Uma membrana de ventilação impermeável de alto desempenho resiste a produtos químicos agressivos, temperaturas extremas e exposição prolongada à radiação UV, tornando-a ideal para aplicações industriais e automotivas, nas quais condições severas são a norma. Construída com materiais quimicamente inertes, como politetrafluoroetileno expandido, essas membranas resistem à degradação causada por óleos, solventes, agentes de limpeza, névoa salina e outras substâncias corrosivas comumente encontradas em ambientes reais. A estabilidade térmica varia de menos quarenta graus Celsius a mais de cento e vinte graus Celsius, garantindo que a membrana de ventilação impermeável mantenha suas propriedades protetoras, quer instalada em equipamentos árticos ou em máquinas desérticas. A estrutura da membrana permanece dimensionalmente estável nessa faixa de temperatura, impedindo alterações no tamanho dos poros que poderiam comprometer tanto a respirabilidade quanto a resistência à água. A resistência à radiação UV evita a degradação do material que afeta muitos plásticos e elastômeros, permitindo que instalações externas mantenham sua proteção por anos sem necessidade de substituição. A durabilidade mecânica garante que a membrana de ventilação impermeável suporte vibrações, choques e ciclos repetidos de pressão sem rasgar ou perder aderência. Essa construção robusta reduz os requisitos de manutenção e elimina a necessidade de substituição frequente de componentes, diminuindo o custo total de propriedade. Para setores como a indústria automobilística, equipamentos para petróleo e gás e infraestrutura de telecomunicações externa, essa durabilidade excepcional se traduz diretamente em confiabilidade operacional e redução de tempo de inatividade, tornando a membrana de ventilação impermeável um componente essencial para aplicações críticas.
Opções Versáteis de Design para Integração Perfeita

Opções Versáteis de Design para Integração Perfeita

Produtos modernos de membranas ventiladas à prova d'água oferecem ampla flexibilidade de projeto, permitindo que engenheiros selecionem configurações ideais para aplicações específicas sem comprometer a estética ou a funcionalidade do invólucro. Os formatos disponíveis incluem adesivos em forma de patches que se fixam diretamente a superfícies planas ou curvas, tampões ventilados roscáveis que se encaixam em furos padrão, designs de encaixe por pressão para instalação por encaixe rápido e componentes moldados sob medida integrados aos projetos dos invólucros. As opções de tamanho variam desde pequenas aberturas de apenas alguns milímetros, destinadas a equipamentos eletrônicos compactos, até membranas de grande área para gabinetes de equipamentos industriais que exigem alta capacidade de fluxo de ar. A membrana ventilada à prova d'água pode ser especificada com diferentes taxas de fluxo de ar, adequando-se às necessidades de ventilação de diversas aplicações — desde dispositivos de 'respiração lenta', que requerem troca mínima de ar, até sistemas de alto desempenho que demandam equalização rápida de pressão. As opções de cor permitem que a membrana ventilada à prova d'água se integre perfeitamente aos invólucros dos produtos ou permaneça discreta em locais visíveis. A flexibilidade de montagem permite sua instalação tanto durante o processo de fabricação quanto como proteção retrofit em equipamentos já existentes. Alguns designs avançados incorporam recursos adicionais, como blindagem contra interferência eletromagnética ou sintonia acústica, atendendo a múltiplas exigências funcionais com um único componente. Essa versatilidade elimina restrições de projeto que anteriormente obrigavam a compromissos entre proteção e funcionalidade, permitindo que os desenvolvedores de produtos alcancem desempenho ideal em todos os parâmetros, mantendo preços competitivos e processos de fabricação simplificados.

Obtenha um Orçamento Gratuito

Nosso representante entrará em contato com você em breve.
Email
Nome
Nome da empresa
Mensagem
0/1000